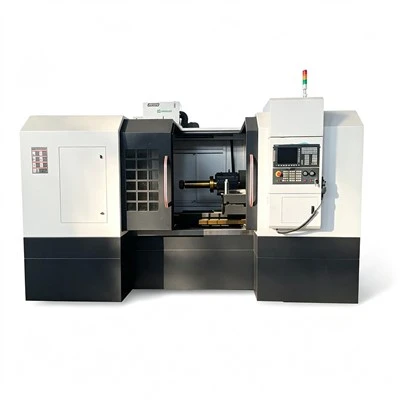
CNC strojna orodja s poševno-ležo predstavljajo vrhunsko-opremo v sodobni strojni obdelavi, ki uteleša kritičen premik od tradicionalnih stružnic k visoko-natančni in-učinkoviti avtomatizirani proizvodnji. V primerjavi z običajnimi stružnicami s ploščato-jedjo je njihova odločilna značilnost vodilo postelje, zasnovano pod naklonom (običajno od 30 do 45 stopinj). Ta strukturna inovacija spremeni pot prenosa rezalne sile in metodo odvajanja odrezkov, s čimer vzpostavi prevlado stroja v operacijah natančnega struženja.
Bistvene prednosti opreme so predvsem v njeni togi strukturi in optimizirani porazdelitvi sile. Zasnova nagnjene postelje stabilizira težišča komponent, kot so glava, kupola in zadnji del; poleg tega se rezalne sile prenašajo bolj neposredno navzdol skozi posteljo na podlago, kar znatno zmanjša vibracije in deformacije med obdelavo. To ne zagotavlja samo visoke natančnosti delov in vrhunske končne obdelave površine, temveč tudi podaljšuje življenjsko dobo orodja in povečuje učinkovitost rezanja, zaradi česar je stroj posebej -primeren za težka-opravila in naloge natančnega rezanja. Še en pomemben poudarek je odlična zmogljivost odvajanja odrezkov. Zahvaljujoč nagnjeni postavitvi vodil odrezki naravno zdrsnejo proč pod gravitacijo, kar preprečuje težave z obrabo in zatikanjem, ki jih povzroča kopičenje odrezkov na vodilih ali krogličnih vretenih; to učinkovito podaljša življenjsko dobo opreme in zmanjša pogostost vzdrževanja.
Delovni postopki za strojna orodja s poševno-posto CNC:
I. Pregled pred -začetkom (prvi korak pred začetkom dela)
Nosite tesno{0}}oprijeta delovna oblačila,-nedrseče zaščitne čevlje in zaščitna očala; nošenje rokavic, šalov ali ohlapnih dodatkov je strogo prepovedano, dolgi lasje pa morajo biti pospravljeni pod delovno kapo.
Odstranite kovinske ostružke in ostanke z območja okoli stroja, poševnih-vodil postelje, vpenjalne glave in površine kupole; preverite, ali je popolnoma zaprta varnostna zaščita nedotaknjena in zapora vrat deluje, in zagotovite, da je gumb za zaustavitev v sili ponastavljen (izskočil). Prepričajte se, da je nivo mazalnega olja znotraj standardnega območja; preverite, ali mazalni vodi ne puščajo in ne vsebujejo zračnih mehurčkov.
Prepričajte se, da je nivo hladilne tekočine v rezervoarju zadosten; preverite, da se rezalna tekočina ni pokvarila ali razvila vonja in da sito filtra ni zamašeno.
Preverite, ali je tlak hidravlične postaje znotraj standardnega območja 6–8 MPa; zagotovite, da olje ne pušča in da je temperatura olja normalna.
Po daljši zaustavitvi ročno namažite vodila in kroglična vretena.
Prepričajte se, da je napajalna napetost stabilna in da so kabli nepoškodovani; pri pnevmatskih modelih vzdržujte zračni tlak med 0,5 in 0,7 MPa; preverite, ali ni alarmov za napake na transporterju odrezkov, mazalniku z oljno meglo itd.
Preglejte čeljusti vpenjalne glave, središča zadnjega dela in naslone za razpoke ali obrabo; preverite, ali so vložki okrušeni ali poškodovani-ne nameščajte nestandardnih orodij.
II. Vklop-napajanja, zagon in ogrevanje-stroja
Vklopite glavno napajanje → vklopite stikalo električne omarice → vklopite napajanje nadzorne plošče; počakajte, da sistem CNC dokonča samo-testiranje in izbriše morebitne alarmne kode.
Zaženite hidravlično črpalko in preverite stabilen tlak olja; zaženite samodejno mazalno črpalko za dovajanje olja v vodila in kroglična vretena.
Vrnite stroj na referenčno točko (namikanje-je obvezen korak).
Preklopite v ročni način (JOG) in izvedite vrnitev v izvor za osi X in Z; najprej vrnite os Z-, ki ji sledi os X-, da določite mehanske referenčne koordinate in preprečite trke orodij ali dimenzijski zamik.
Ogrevanje vretena: Zaženite vreteno pri nizki hitrosti (300–500 vrt/min) brez obremenitve 3–5 minut, nato povečajte hitrost na polovico hitrosti obdelave in deluje 20 minut, da odpravite zračnost ležaja vretena in zagotovite stabilno natančnost obdelave.
III. Postopki vpenjanja obdelovanca in orodja
(1) Vpenjanje obdelovanca (hidravlična votla vpenjalna glava)
Očistite kovinske ostružke in robove z notranjih površin vpenjalnih čeljusti, da preprečite nagnjeno vpenjanje;
Vstavite obdelovanec in stopite na stopalko, da ga vpnete; zagotoviti, da je dolžina vpenjanja večja ali enaka 5 mm; uporabite bakreno podložko za tankostenske-dele, da preprečite poškodbe zaradi vpenjanja;
Ročno rahlo zavrtite obdelovanec, da se prepričate, da je varen; za vitke gredi uporabite sredino hidravličnega zadnjega dela za pomožno podporo in zaklenite pino zadnjega dela;
Zaprite zaščitna vrata stroja, da aktivirate varnostno zaporo; odpiranje vrat samodejno prekine podajanje in vrtenje vretena.
(2) Namestitev orodja za kupolo
Preklopite v ročni način, zaustavite vreteno in indeksirajte kupolo na prazno postajo;
Obrišite ostružke s pritrdilnih površin držala orodja; namestite zunanja orodja za struženje, orodja za notranje vrtanje in orodja za ločevanje; konice orodja poravnajte s središčem vretena (toleranca ±0,02 mm);
Privijte pritrdilne vijake revolverske glave v križnem vzorcu, da preprečite deformacijo orodja med močnim rezanjem; omejite previs notranjih vrtalnih orodij, da preprečite trke s kupolo med vrtenjem;
Po namestitvi vseh orodij ročno indeksirajte vse postaje, da preverite motnje ali stik z ležiščem ali zadnjim delom stroja.
IV. Nastavitev orodja in kompenzacija (koraki kritične natančnosti)
Za določitev koordinatnega sistema obdelovanca uporabite metodo poskusnega{0}}reza:
Nastavitev orodja osi X-
Zavrtite vreteno, premaknite orodje pri nizki hitrosti, da rahlo obrnete zunanji premer obdelovanca, umaknite orodje v smeri Z-, medtem ko os X-ostane mirujoča; zaustavite vreteno, izmerite zunanji premer s čeljustjo in vnesite vrednost v odmik geometrije X-osi za ustrezno številko orodja.
Nastavitev orodja za os Z-
Z orodjem se nežno dotaknite čelne ploskve obdelovanca, umaknite orodje v smeri X-in vnesite koordinato Z-v odmik geometrije Z-osi orodja.
Nastavitev več-orodij
Zaporedoma preklopite na vsa obdelovalna orodja (npr. Št. 1, Št. 2, Št. 3...), ponovite poskusni rez in vnesite odmike orodja.
Dodatek za nadomestilo za obrabo
Rezervirajte majhno vrednost prilagoditve obrabe X/Z za končno obdelavo; poznejša dimenzijska odstopanja je mogoče popraviti z neposrednim spreminjanjem odmika obrabe brez ponovne-nastavitve orodja.
Ko je nastavitev orodja končana, ročno počasi premaknite osi čez celotno območje premikanja X/Z, da simulirate pot orodja in preverite, da ni kolizij z vpenjalno glavo, zadnjim drogom, revolverjem ali vodili.
V. Vnos programa, simulacija in preverjanje suhega teka
Programski vnos
Uvoz prek USB-ja, ročno urejanje MDI ali spletni prenos DNC obdelovalnih programov G/M; preverite koordinate, hitrost vretena (S), podajalno hitrost (F), ciklične ukaze, znake (+/-) in decimalne točke vrstico za vrstico, da odpravite sintaksne napake.
Grafična simulacija
Omogočite grafično simulacijo sistema, da si ogledate pot orodja v celozaslonskem-načinu in preverite, ali obstajajo tveganja prevelikega-hoda, trkov ali prekomernega-reza.
Zaklepanje stroja/suhi tek (obvezno za nove programe)
Aktivirajte stikala za zaklepanje stroja in suhi tek, da hitro izvedete celoten program in preverite logiko; suhi tek preveri samo kodo-ose se ne premikajo in ne pride do rezanja.
Priprava za zagon odpravljanja napak s preglasitvami
Deaktivirajte zaklepanje stroja; nastavite preglasitev hitrosti podajanja na 20 %–30 % in preglasitev hitrosti vretena na 50 %; pripravljenost v eno-načinu bloka.
VI. Poskusno rezanje z-enim blokom, prilagajanje dimenzij in avtomatska serijska obdelava
Poskusno rezanje enega-bloka (obvezno za prvi kos)
Vklopite hladilno tekočino in usmerite šobo na območje rezanja; začni operacijo z enim-blokom. Opazujte zvok rezanja, odvajanje odrezkov in vibracije po izvedbi vsakega bloka; nadaljujte z naslednjim blokom samo, če ni nobenih nepravilnosti.
Merski pregled prvega kosa
Po obdelavi prvega kosa zaustavite vreteno, odprite vrata in odstranite obdelovanec; izmerite zunanji premer, dolžino in notranjo izvrtino s čeljusti in mikrometri.
Natančna{0}}nastavitev kompenzacije obrabe
Če je dimenzija prevelika, zmanjšajte odmik obrabe osi X-; če je premajhen, povečajte odmik obrabe osi X-. Prilagodite odmik obrabe osi Z- za odstopanja po dolžini. Ponavljajte poskusno rezanje, dokler dimenzije ne ustrezajo specifikacijam.
Samodejna paketna obdelava
Ko so dimenzije stabilne, preklopite na način neprekinjenega cikla, obnovite preglasitve podajanja in vretena na 100 % in nadaljujte s samodejno serijsko proizvodnjo.
Ključne točke pregleda med strojno obdelavo
Vsakih 10 minut preverite: tlak olja, mazanje, pretok hladilne tekočine, odvajanje odrezkov (drsenje navzdol po nagnjeni postelji), obrabo orodja in kakršen koli neobičajni hrup ali tresljaje. Takoj zaustavite stroj, če se pojavi močan hrup, dim ali močne vibracije.
VII. Protokoli za začasne zaustavitve
Običajna začasna zaustavitev (za zamenjavo dela ali meritev)
Pritisnite [Cycle Stop] → zaustavite vreteno → izklopite črpalko hladilne tekočine → počakajte, da se obdelovanec popolnoma ustavi, preden odprete vrata. Seganje za merjenje, medtem ko se vreteno vrti, je strogo prepovedano.
Izklop v sili zaradi okvare
V primeru trčenja orodja, neobičajnega hrupa, dima, zrahljanega obdelovanca ali puščanja olja/hladilne tekočine takoj pritisnite rdeči gumb za zaustavitev v sili. Izklopite napajanje za odpravo težav; po ponastavitvi se mora stroj vrniti na referenčno točko (domov) in pred nadaljevanjem obdelave je treba preveriti odmike orodja.
Zapuščanje delovne postaje
Zaustavite program, ustavite vreteno in varno zaprite varnostna vrata. Samodejno delujočo opremo brez nadzora je prepovedano.
VIII. Zaustavitev, čiščenje in redno vzdrževanje
Post{0}}obdelovalni postopek
Po zaključku vseh postopkov strojne obdelave ročno premaknite revolversko glavo na varen položaj v središču stroja, pri čemer zagotovite, da osi X in Z nista dosegli svojih omejitev gibanja; umaknite pero zadnjega dela.
Zaporedje zaustavitve
Izklopite črpalko hladilne tekočine → Zaustavite mazalno in hidravlično črpalko → Zaustavite CNC sistem → Prekinite napajanje električne omarice → Odklopite glavno napajanje.